English
Berita
Rumah / Berita / Berita Industri / Panduan Economizer Brazed Berbasis Nikel: Jenis, Struktur dan Seleksi
A economizer brazing berbahan dasar nikel i adalah unit pertukaran panas gas buang yang sambungan sirip-ke-tabung dan tabung-ke-header dari pipa panas atau bundel tabung bersirip dibentuk menggunakan logam pengisi mematri berbahan dasar nikel, bukan pengelasan fusi konvensional atau perluasan tabung mekanis. Metode penggabungan ini menghasilkan ikatan metalurgi kontinyu bebas rongga yang umumnya lebih tahan terhadap korosi titik embun asam sulfat dan pengendapan amonium bisulfat yang ditemukan dalam aliran gas buang amoniak kimia, metalurgi, pembangkit listrik, dan sintetik batubara, yang merupakan alasan utama pabrik memilih desain ini ketika memulihkan limbah panas bersuhu rendah hingga sedang dari gas asam atau gas dengan kelembapan tinggi. Bagian di bawah menjelaskan bagaimana peralatan ini diklasifikasikan, bagaimana pembuatannya, di mana penerapannya, bagaimana perbandingannya dengan desain tabung bersirip konvensional, dan perawatan rutin apa yang biasanya diperlukan, dengan beberapa bagan dan diagram struktur disertakan untuk membuat perbandingan lebih mudah dibaca secara sekilas.
Economizer, dalam konteks boiler umum dan tungku industri, adalah penukar panas yang ditempatkan di jalur gas buang ujung belakang yang memulihkan sisa energi panas sebelum gas dibuang, biasanya menggunakannya untuk memanaskan air umpan, air proses, atau udara pembakaran. Pemulihan panas ini mengurangi masukan bahan bakar yang dibutuhkan untuk mencapai suhu proses yang sama, yang merupakan salah satu alasan peralatan pemulihan panas limbah terus menarik perhatian pabrik yang beroperasi berdasarkan ekspektasi efisiensi energi industri yang lebih ketat. Economizer brazing berbahan dasar nikel adalah pendekatan konstruksi spesifik dalam kategori peralatan ini, dibuat dengan menggunakan tabung baja bersirip atau elemen pipa panas yang sambungan kritisnya diikat melalui proses mematri berbasis nikel yang terkontrol, bukan pengelasan busur atau ekspansi roller.
Ciri khas dari desain ini adalah kualitas sambungannya. Pada sambungan las atau sambungan yang diperluas, celah mikroskopis atau zona yang terkena panas dapat menjadi titik awal korosi celah setelah gas buang mendingin di bawah titik embun asam dan kondensat mulai terbentuk. Pematrian dengan logam pengisi berbahan dasar nikel mengisi antarmuka ini secara lebih lengkap, yang cenderung menurunkan jumlah lokasi inisiasi korosi di sepanjang dasar sirip dan sambungan header. Ini adalah proposisi nilai inti dari economizer brazing berbahan dasar nikel: ia menargetkan mode kegagalan spesifik, korosi titik embun pada sambungan sirip ke tabung, yang membatasi masa pakai banyak economizer konvensional bersuhu rendah. Pabrik yang menangani sisa gas kimia batubara, gas buang tungku metalurgi, gas proses amonia sintetik, dan gas buang boiler berbahan bakar batubara merupakan beberapa pengguna peralatan ini karena aliran gas ini biasanya membawa senyawa sulfur, klorida, atau kadar air yang tinggi.
Perlu dicatat bahwa economizer brazing berbahan dasar nikel bukanlah produk tetap tunggal namun merupakan metode konstruksi yang dapat diterapkan pada beberapa format struktural, yang akan dibahas pada bagian berikutnya. Memahami perbedaan jenis akan membantu ketika membandingkan penawaran dari produsen brazing economizer berbasis nikel atau mengevaluasi proposal dari pemasok peralatan pemulihan panas limbah gas buang, karena istilah tersebut tidak menentukan susunan tabung, geometri sirip, atau konfigurasi bundel.
Kesimpulan utama: proses mematri berbasis nikel pada dasarnya merupakan strategi ketahanan terhadap korosi dan integritas gabungan, yang diterapkan pada penghemat pipa panas atau tabung bersirip yang beroperasi dalam kondisi gas buang di mana kondensasi titik embun menjadi masalah yang berulang.
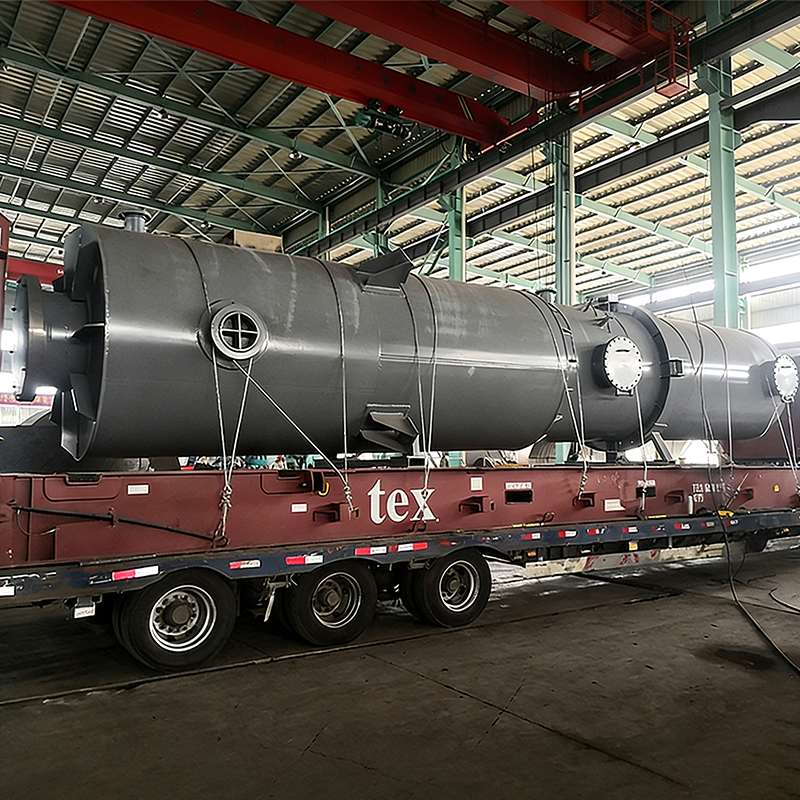
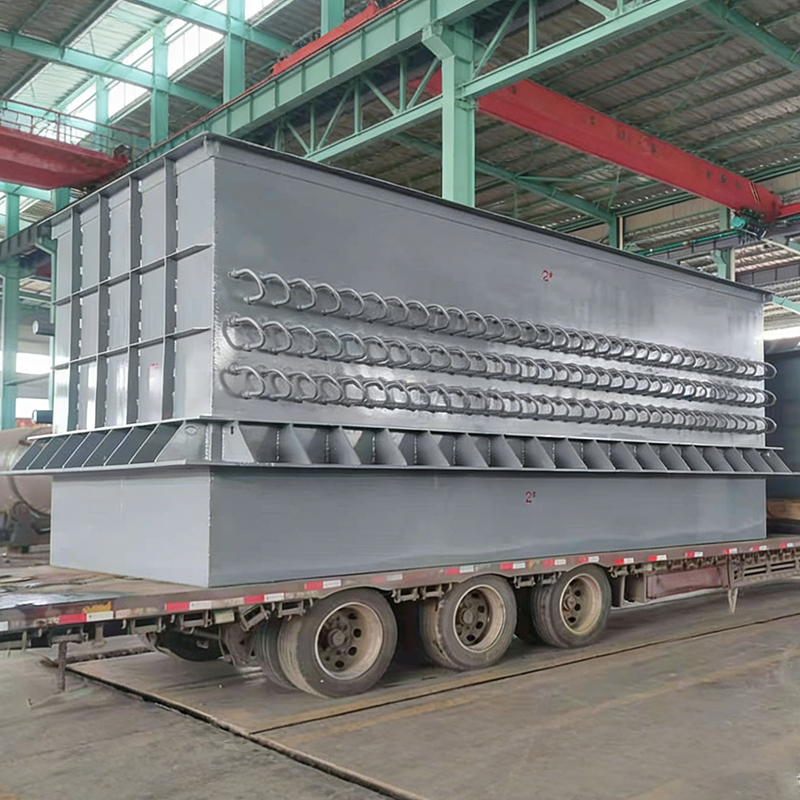
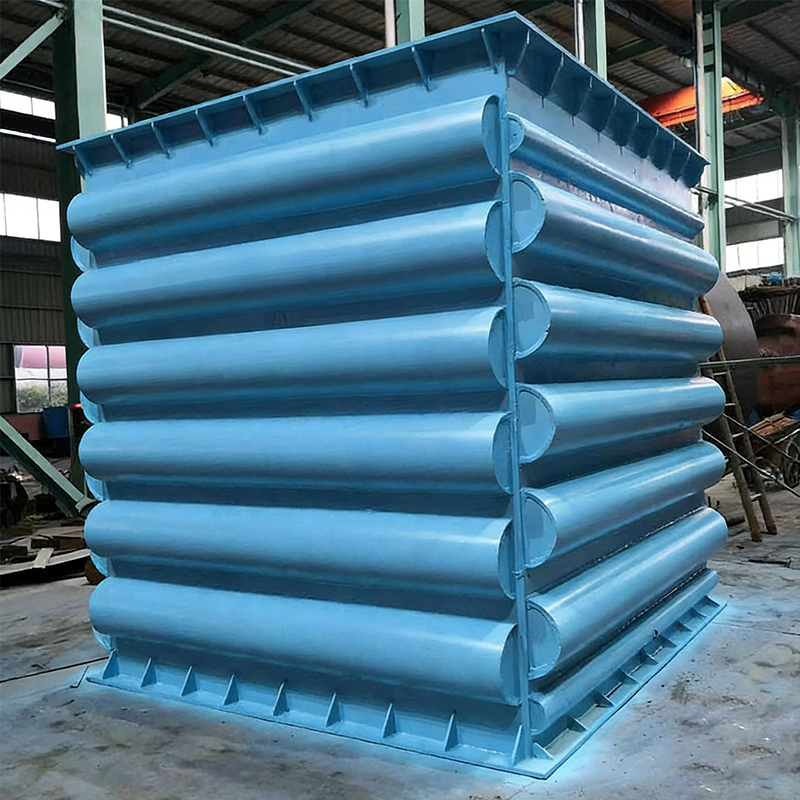
Penghemat brazing berbahan dasar nikel umumnya diproduksi dalam empat format struktural, masing-masing disesuaikan dengan kondisi gas buang yang berbeda. Pilihan di antara keduanya bergantung terutama pada muatan debu, ruang yang tersedia, dan seberapa dekat suhu pengoperasian dengan titik embun asam. Pabrik yang membeli dari pemasok economizer brazing berbahan dasar nikel biasanya akan ditanya tentang variabel-variabel ini sebelum konfigurasi diusulkan, karena ketidaksesuaian antara kondisi gas dan format tabung merupakan penyebab umum terjadinya pengotoran atau korosi dini. Tabel di bawah ini merangkum keempat format beserta fitur struktural dan kondisi aplikasi umumnya.
Jenis Pipa Panas
Elemen pipa panas tertutup dengan bagian evaporator dan kondensor brazing; tidak ada pencampuran langsung antara cairan sisi gas buang dan sisi air. Tipe Tabung Bersirip Spiral
Sirip dililitkan dan dibrazing ke permukaan luar tabung untuk meningkatkan area perpindahan panas sisi gas dalam tapak yang kompak. Tipe Tabung Telanjang (Ringan).
Permukaan tabung halus tanpa sirip, dipilih untuk gas buang dengan muatan debu atau abu yang berat dimana jarak sirip akan cepat kotor. Tipe Pemasangan Skid Modular
Bagian bundel yang telah dirakit sebelumnya dipasang pada rangka umum untuk pemasangan di lokasi yang lebih cepat dalam proyek retrofit.
| Ketik | Fitur Struktural | Kondisi Gas Buang Khas | Karakteristik Utama |
|---|---|---|---|
| Jenis pipa panas | Pipa fluida kerja yang disegel dengan sambungan evaporator/kondensor yang dibrazing | Debu sedang, proses sensitif terhadap kelembapan | Tidak ada aliran silang antara sirkuit gas dan air |
| Tipe tabung bersirip spiral | Sirip spiral atau bergerigi pada permukaan tabung | Debu rendah hingga sedang, tata ruang terbatas | Luas permukaan sisi gas per satuan panjang lebih tinggi |
| Tipe tabung bare (ringan). | Permukaan tabung luar halus, sambungan header brazing | Tingginya debu atau gas yang mengandung abu | Kecenderungan terjadinya fouling yang lebih rendah di antara barisan tabung |
| Tipe pemasangan selip modular | Bundel brazing yang telah dirakit sebelumnya pada rangka umum | Proyek retrofit dengan waktu pemasangan terbatas | Mengurangi pekerjaan perakitan di lokasi |
Di luar format struktural, material sambungan itu sendiri merupakan variabel utama di pasar economizer yang lebih luas, dan akan berguna untuk melihat bagaimana sambungan brazing berbahan dasar nikel dibandingkan dengan perawatan tabung umum lainnya sebelum melihat bagian lainnya. Bagan di bawah ini menempatkan empat pendekatan sambungan tabung yang umum secara berdampingan pada skala ketahanan korosi umum. Skala ini merupakan perbandingan teknik ilustratif dan bukan hasil uji laboratorium, yang dimaksudkan untuk menunjukkan posisi relatif dan bukan nilai numerik yang tepat. Tabung baja karbon telanjang disertakan sebagai referensi dasar karena tidak memiliki perlindungan korosi tambahan pada sambungannya. Baja karbon yang dicat atau dilapisi menambah penghalang permukaan namun penghalang ini dapat rusak secara lokal selama pengoperasian. Tabung paduan standar meningkatkan ketahanan bahan dasar tanpa harus mengubah kualitas sambungan, sedangkan tabung brazing berbahan dasar nikel mengatasi sambungan itu sendiri, yang sering kali menjadi titik kegagalan pertama dalam economizer suhu rendah.
Membaca grafik ini dari atas ke bawah, setiap batang mewakili langkah perubahan dalam cara sambungan atau permukaan menahan korosi titik embun, bukan perubahan pada material tabung dasar saja. Batang baja karbon telanjang berada paling bawah karena tidak memiliki perlindungan tambahan pada sambungan sirip-ke-tabung atau header, sehingga setiap kondensat yang terbentuk akan bersentuhan langsung dengan baja yang tidak dilindungi. Batang baja yang dicat atau dilapisi memperbaiki kualitas dasar ini, namun pelapis rentan terhadap kerusakan lokal akibat siklus termal, erosi debu, atau operasi peniupan jelaga, yang dapat membuka kembali titik-titik yang tidak terlindungi seiring berjalannya waktu. Tabung paduan standar berkinerja lebih baik lagi karena material curah itu sendiri memiliki ketahanan yang lebih besar, meskipun area sambungan masih dapat berperilaku berbeda dari tabung induk jika dilas atau diperluas daripada dibrazing. Tabung brazing berbahan dasar nikel berada di urutan teratas skala dalam perbandingan ilustratif ini karena proses brazing secara khusus menargetkan antarmuka sambungan, menutup celah kecil yang akan memusatkan serangan korosif. Pola ini konsisten dengan alasan umum brazing economizer berbahan dasar nikel dikhususkan untuk gas buang yang bersifat asam atau dengan kadar air tinggi: peningkatannya terkonsentrasi tepat di tempat desain konvensional cenderung gagal terlebih dahulu. Perlu juga dicatat bahwa ketahanan terhadap korosi hanyalah salah satu variabel desain di antara beberapa variabel desain, dan pemilihan peralatan yang lengkap harus mempertimbangkannya bersama dengan pemuatan debu, kecepatan gas, dan ruang yang tersedia, yang semuanya dibahas di bagian berikut. Pembaca yang mengevaluasi proposal produsen economizer brazing berbasis nikel dapat menggunakan peringkat umum ini sebagai kerangka awal, kemudian meminta data kualifikasi gabungan spesifik yang relevan dengan kimia gas buang mereka. Karena nilai yang ditampilkan hanyalah ilustrasi dan bukan angka yang disertifikasi laboratorium, maka nilai tersebut harus diperlakukan sebagai panduan konseptual untuk membandingkan pendekatan desain dan bukan sebagai pengganti pengujian korosi spesifik lokasi.
Kesimpulan utama: pemilihan jenis dan perlakuan sambungan merupakan keputusan yang berbeda, dan proses mematri berbasis nikel secara khusus memperkuat area sambungan yang cenderung hilang akibat korosi titik embun pada desain las atau perluasan konvensional.
Sebagian besar penghemat brazing berbahan dasar nikel yang dibuat dengan format pipa panas beroperasi sebagai sistem perpindahan panas pasif dan tertutup. Setiap elemen pipa panas mengandung sejumlah kecil fluida kerja yang disegel di dalam tabung logam dalam kondisi vakum parsial. Bagian bawah pipa, yang disebut evaporator, berada di jalur gas buang panas, tempat fluida kerja menyerap panas dan menguap. Uap tersebut kemudian bergerak ke bagian atas, yang disebut kondensor, yang berada di jalur air atau fluida proses, di mana ia melepaskan panas dan mengembun kembali menjadi cairan sebelum kembali ke evaporator secara gravitasi. Karena sirkuit sisi gas dan sisi air tidak pernah bercampur secara fisik di dalam economizer pipa panas, pengaturan ini umumnya dianggap mengurangi konsekuensi kegagalan tabung tunggal dibandingkan dengan desain di mana gas dan air berbagi dinding tabung yang sama secara langsung.
Proses mematri berbasis nikel diterapkan pada beberapa titik struktural: tempat sirip menempel pada badan tabung, tempat masing-masing tabung terhubung ke manifold header, dan tempat baffle pendukung bersentuhan dengan bundel tabung. Ikatan metalurgi seluruh permukaan pada titik-titik ini mengurangi resistensi kontak termal dan menghilangkan celah-celah kecil yang memerangkap kondensat dan debu. Diagram di bawah mengilustrasikan susunan umum casing, bundel tabung, header, dan port gas yang terdapat pada unit economizer brazing berbasis nikel.
Dalam pandangan struktural umum ini, casing membentuk kulit terluar yang mengarahkan gas buang melintasi bundel tabung dalam jalur yang terkendali, masuk dekat bagian atas unit dan keluar setelah melewati permukaan tabung bersirip atau telanjang. Bundel tabung itu sendiri, ditampilkan sebagai kisi-kisi berpenampang melingkar di dalam jendela potongan, adalah tempat sambungan brazing berbahan dasar nikel melakukan sebagian besar pekerjaannya, karena ini adalah wilayah yang terkena perubahan suhu terluas dan risiko tertinggi pembentukan kondensat. Header saluran masuk dan saluran keluar mengumpulkan dan mendistribusikan air atau cairan proses di sisi berlawanan dari pipa panas atau tabung bersirip dari gas buang, dan sambungan brazing pada sambungan header ini biasanya diperiksa selama pemeliharaan terjadwal karena sambungan tersebut membawa tegangan termal dan, dalam banyak desain, beberapa beban mekanis dari berat bundel tabung. Rangka penopang di bawah casing memikul bobot rakitan unit dan memungkinkannya ditempatkan di dalam saluran atau jalur gas buang yang ada tanpa memerlukan pengerjaan ulang struktural besar-besaran pada pekerjaan baja di sekitarnya. Dibandingkan dengan economizer yang dibuat dari bagian tabung yang dilas secara terpisah, bundel brazing berbahan dasar nikel umumnya dapat dirakit terlebih dahulu dan diperiksa kualitasnya sebagai satu unit lengkap sebelum pemasangan, sehingga cenderung mengurangi jumlah pekerjaan penyambungan lapangan yang diperlukan di lokasi. Pendekatan struktural ini adalah salah satu alasan mengapa produsen peralatan pemulihan panas limbah gas buang dengan pengembangan pipa panas internal, kemampuan mematri berbasis nikel, dan fabrikasi bejana tekan dapat menawarkan kontrol kualitas yang lebih konsisten di seluruh paket dibandingkan mengandalkan beberapa langkah penggabungan subkontrak.
Kesimpulan utama: sambungan brazing berbahan dasar nikel terkonsentrasi pada sambungan sirip-ke-tabung dan header, yang merupakan titik di mana bundel economizer konvensional paling rentan terhadap kondensasi titik embun dan tekanan siklus termal.
Penghemat brazing berbahan dasar nikel jarang merupakan langkah pertukaran panas tunggal; ini lebih umum diatur sebagai serangkaian tahapan yang dilalui gas buang secara berurutan, dengan suhu gas turun secara bertahap pada setiap tahap. Memahami profil suhu bertahap ini berguna untuk memilih di mana dalam jalur gas keseluruhan bagian yang bersuhu rendah dan tahan korosi seperti bundel brazing berbasis nikel harus ditempatkan. Secara umum, tahap awal menangani suhu gas yang lebih tinggi dengan risiko korosi yang lebih rendah, sedangkan tahap akhir mendekati titik embun asam, yang merupakan titik dimana sambungan brazing berbasis nikel memberikan manfaat paling besar. Bagan di bawah menyajikan ilustrasi kurva suhu multi-tahap, yang bergerak dari saluran masuk gas buang melalui tiga tahap perantara hingga saluran keluar akhir. Nilai yang ditampilkan mewakili pola teknik umum dan bukan data terukur dari instalasi tertentu, dan angka sebenarnya bervariasi menurut jenis bahan bakar, rasio udara berlebih, dan peralatan hulu.
Kurva di atas menunjukkan suhu gas buang turun dari kondisi saluran masuk sekitar 350 derajat Celcius ke kondisi saluran keluar sekitar 120 derajat Celcius dalam empat tahap pertukaran panas. Penurunan paling tajam terjadi antara saluran masuk dan tahap pertama, yang mencerminkan fakta bahwa perbedaan suhu antara gas dan air paling besar pada titik ini, sehingga mendorong laju perpindahan panas tertinggi. Ketika gas berlanjut melalui Tahap 2 dan Tahap 3, perbedaan suhu menyempit dan laju pengambilan panas per tahap menjadi lebih kecil, yang merupakan karakteristik normal pertukaran panas aliran balik atau aliran silang dan bukan merupakan tanda kinerja peralatan yang buruk. Pada saat gas mendekati saluran keluar, gas tersebut biasanya berada dalam kisaran titik embun asam untuk bahan bakar yang mengandung sulfur, yang merupakan zona pengoperasian di mana sambungan brazing berbahan dasar nikel paling sering ditentukan karena kondensat kemungkinan besar akan terbentuk pada tahap ini. Memposisikan bundel brazing berbahan dasar nikel secara khusus pada tahap akhir yang bersuhu lebih rendah adalah strategi desain yang umum, karena tahap sebelumnya yang bersuhu lebih tinggi seringkali dapat menggunakan metode penyambungan tabung yang lebih konvensional tanpa paparan korosi yang sama. Pendekatan bertahap ini juga memiliki manfaat praktis untuk perencanaan pemeliharaan: karena risiko korosi terkonsentrasi pada tahap paling dingin, jadwal inspeksi dan pembersihan dapat disesuaikan dengan bagian tersebut daripada memperlakukan keseluruhan bundel secara sama. Insinyur yang meninjau proposal dari produsen economizer brazing berbasis nikel sering kali menanyakan secara spesifik bagaimana bagian brazing didistribusikan ke seluruh tahapan, karena hal ini memengaruhi strategi perlindungan korosi dan tata letak peralatan secara keseluruhan. Penting juga untuk dicatat bahwa nilai suhu yang tepat untuk setiap instalasi tertentu bergantung pada kandungan sulfur bahan bakar, kelembaban gas buang, dan suhu air atau cairan proses di sisi lain dari bundel, sehingga kurva yang ditunjukkan di sini harus dibaca sebagai bentuk umum dan bukan spesifikasi tetap.
Kesimpulan utama: laju perpindahan panas paling tinggi terjadi ketika perbedaan suhu gas-ke-air paling besar, sementara risiko korosi paling tinggi terjadi pada tahap paling dingin di dekat saluran keluar. Itulah sebabnya bagian brazing berbasis nikel biasanya terkonsentrasi pada tahap akhir economizer multi-tahap.
Penghemat brazing berbahan dasar nikel diterapkan di berbagai sumber gas buang industri, dan konfigurasi yang tepat bergantung pada kesesuaian peralatan dengan kondisi gas spesifik di setiap lokasi. Tabel di bawah ini menguraikan skenario penerapan umum beserta faktor pemilihan yang biasanya memandu desain unit tertentu, disajikan berdampingan sehingga kedua daftar tersebut dapat dibaca bersama-sama.
Skenario Aplikasi Khas
| Faktor Pemilihan Utama
|
Setiap skenario penerapan cenderung memberikan bobot berbeda pada faktor pemilihan yang tercantum di atas. Gas buang boiler berbahan bakar batu bara, misalnya, seringkali membawa muatan debu dalam jumlah sedang dan kandungan sulfur yang langsung terikat pada sumber batu bara, sehingga margin titik embun dan kemampuan penanganan debu biasanya menjadi pertimbangan utama. Gas sisa kimia batubara bisa sangat bervariasi antar proses, terkadang membawa kadar air atau kontaminan kimia yang lebih tinggi, sehingga secara khusus meningkatkan pentingnya ketahanan terhadap korosi sambungan, sehingga membuat konstruksi brazing berbasis nikel menjadi pilihan yang umum. Gas buang tungku metalurgi sering kali mengalir pada muatan debu yang lebih tinggi dengan partikulat yang lebih kasar, yang merupakan salah satu alasan format tabung telanjang atau format jarak sirip yang lebih lebar lebih sering dipilih untuk skenario ini daripada sirip spiral dengan jarak rapat yang akan cepat busuk. Pemulihan panas gas proses amonia sintetik cenderung memprioritaskan operasi jangka panjang yang konsisten mengingat sifat produksi amonia yang berkelanjutan, sehingga keandalan sambungan dan akses inspeksi sangat dipertimbangkan selama pemilihan. Sebagai perbandingan, boiler tambahan pembangkit listrik seringkali memiliki kondisi gas yang lebih terstandarisasi, sehingga memungkinkan pemilihan untuk lebih fokus pada keterbatasan ruang dan integrasi dengan pekerjaan saluran yang ada. Dalam praktiknya, sebagian besar keputusan pemilihan dilakukan untuk menyeimbangkan margin titik embun terhadap muatan debu, karena kedua faktor ini mendorong desain ke arah konfigurasi sirip yang berbeda. Pemasok brazing economizer berbahan dasar nikel biasanya akan meminta data analisis gas buang, perkiraan konsentrasi debu, dan suhu saluran keluar air target sebelum mengusulkan format tabung dan susunan sirip tertentu, karena masukan ini secara langsung menentukan apakah pipa panas, bersirip spiral, tabung telanjang, atau konfigurasi modular adalah titik awal yang lebih baik.
Kesimpulan utama: mencocokkan format tabung dan konfigurasi sirip dengan beban debu spesifik dan margin titik embun pada aplikasi umumnya lebih penting untuk kinerja jangka panjang dibandingkan proses mematri saja.
Tabel di bawah ini membandingkan economizer brazing berbasis nikel dengan economizer tabung bersirip konvensional yang dilas atau diperluas secara mekanis dalam beberapa dimensi praktis. Perbandingan ini mencerminkan karakteristik teknik umum yang terkait dengan masing-masing metode penyambungan dan bukan hasil dari program pengujian tertentu, dan kinerja sebenarnya dalam setiap instalasi bergantung pada kimia gas, siklus pengoperasian, dan praktik pemeliharaan.
| Dimensi | Brazed Economizer Berbasis Nikel | Economizer Dilas/Diperluas Konvensional |
|---|---|---|
| Metode pembentukan sendi | Ikatan metalurgi permukaan penuh melalui brazing | Las fusi atau kesesuaian ekspansi mekanis |
| Ketahanan korosi di dekat titik embun | Umumnya lebih tinggi karena berkurangnya kesenjangan sendi | Lebih rentan terhadap korosi celah pada sambungan |
| Resistensi kontak termal | Lebih rendah, karena kontak sendi yang terus menerus | Bisa lebih tinggi jika kesesuaian ekspansi mengendur seiring waktu |
| Kesesuaian untuk gas buang dengan sulfur tinggi | Biasanya ditentukan untuk kondisi ini | Seringkali memerlukan tindakan perlindungan tambahan |
| Fokus pemeliharaan yang khas | Inspeksi berkala pada sambungan brazing dan fouling | Inspeksi lapisan las dan integritas kesesuaian ekspansi |
Untuk membuat perbandingan ini lebih mudah dibaca secara keseluruhan dibandingkan baris demi baris, bagan radar di bawah memplot kedua pendekatan konstruksi dalam lima dimensi pada ilustrasi skala 0 hingga 10 yang sama: ketahanan terhadap korosi, integritas sambungan, efisiensi kontak termal, tapak kompak, dan panjang interval perawatan tipikal. Bentuk biru melambangkan economizer brazing berbahan dasar nikel, dan bentuk merah marun melambangkan economizer tabung bersirip konvensional yang dilas atau diperluas. Nilai-nilai ini sekali lagi mencerminkan posisi teknik umum dibandingkan laporan pengujian khusus, dan nilai-nilai ini dimaksudkan untuk membantu memvisualisasikan titik-titik di mana kedua pendekatan tersebut paling berbeda dan di bagian mana keduanya lebih berdekatan.
Bagan radar memperlihatkan secara sekilas bahwa kedua pendekatan konstruksi tersebut paling berbeda dalam hal ketahanan terhadap korosi dan integritas sambungan, yang merupakan dua dimensi yang paling terkait langsung dengan bagaimana sambungan itu sendiri terbentuk. Bentuk brazing berbahan dasar nikel meluas lebih jauh ke luar pada kedua sumbu ini karena proses brazing secara khusus ditujukan untuk menutup celah dan celah kecil yang dapat ditahan oleh sambungan las atau sambungan yang diperluas. Dalam hal efisiensi kontak termal, konstruksi brazing juga menunjukkan keuntungan, karena ikatan metalurgi kontinu umumnya mentransfer panas lebih merata dibandingkan konstruksi mekanis yang dapat sedikit mengendur dengan siklus termal melalui operasi start-stop yang berulang. Sebaliknya, dimensi tapak kompak menunjukkan kedua bentuk saling tumpang tindih, yang mencerminkan fakta bahwa ukuran unit secara keseluruhan terutama dipengaruhi oleh susunan tabung, jarak sirip, dan kecepatan gas, bukan oleh metode penyambungan itu sendiri; unit brazing berbahan dasar nikel pada dasarnya tidak lebih kompak dibandingkan desain konvensional yang dibuat dengan tata letak tabung yang sama. Panjang interval perawatan menunjukkan keuntungan yang moderat untuk konstruksi brazing, yang umumnya disebabkan oleh lebih sedikit titik kegagalan terkait sambungan yang memerlukan perhatian, meskipun pembersihan jelaga dan debu secara rutin masih diperlukan pada kedua desain, apa pun metode penyambungannya. Dengan membaca kedua dimensi tersebut secara bersamaan, implikasi praktisnya adalah bahwa brazing economizer berbahan dasar nikel paling baik dipahami sebagai peningkatan korosi dan keandalan sambungan yang diterapkan pada desain pipa panas atau tabung bersirip, daripada perubahan pada geometri perpindahan panas yang mendasar. Ini adalah kerangka yang berguna ketika membandingkan penawaran, karena pembeli harus memastikan bahwa jenis sirip, jarak tabung, dan kecepatan gas sudah disesuaikan dengan kondisi gas buangnya selain memastikan bahwa sambungan brazing digunakan, karena kedua keputusan ini membahas aspek kinerja jangka panjang yang berbeda. Pabrik yang sebelumnya pernah mengalami kegagalan korosi pada dasar sirip pada economizer konvensional bersuhu rendah seringkali menjadi pihak yang paling tertarik dengan perbandingan ini, karena perbandingan ini mengisolasi perbaikan spesifik yang ingin dihasilkan oleh proses pematerian.
Kesimpulan utama: perbedaan terbesar yang dapat diukur antara kedua pendekatan konstruksi terkonsentrasi pada ketahanan terhadap korosi dan integritas sambungan, sementara keseluruhan unit tapak lebih bergantung pada tata letak tabung dan sirip dibandingkan metode penyambungan itu sendiri.
Tidak setiap bagian dari rentang suhu gas buang menawarkan potensi pemulihan panas praktis yang sama, dan hal ini memengaruhi ukuran dan posisi brazed economizer berbasis nikel di dalam jalur gas. Pita suhu yang lebih tinggi umumnya memungkinkan lebih banyak panas yang diperoleh per unit permukaan perpindahan panas, karena perbedaan suhu yang mendorong perpindahan panas lebih besar. Pita suhu yang lebih rendah, terutama yang mendekati titik embun asam, masih membawa panas yang dapat diperoleh kembali, namun mengekstraksinya memerlukan bahan dan sambungan yang mampu menoleransi paparan kondensat, yang merupakan peran yang dimainkan oleh proses mematri berbasis nikel. Bagan kolom di bawah menyajikan ilustrasi indeks pemulihan relatif pada empat pita suhu, yang dimaksudkan untuk menunjukkan pola teknik umum dan bukan angka keluaran terukur dari instalasi tertentu.
Kolom tertinggi pada bagan ini sesuai dengan pita suhu tertinggi, yang mencerminkan prinsip umum bahwa perbedaan suhu gas-air yang lebih besar mendorong laju perpindahan panas yang lebih tinggi untuk luas permukaan tertentu. Saat pita bergerak ke bawah menuju zona sedang dan dekat titik embun, indeks pemulihan relatif menurun, yang mencerminkan penyusutan perbedaan suhu yang dibahas di bagian kinerja termal sebelumnya. Kolom terpendek, mewakili zona yang paling dekat dengan titik embun asam, masih menunjukkan potensi pemulihan bukan nol, yang merupakan poin penting: pemulihan panas tidak berhenti hanya karena gas mendekati titik embunnya, namun menjadi lebih tergantung pada kemampuan peralatan untuk mentolerir kondensat yang mungkin terbentuk pada pita ini. Ini adalah kisaran suhu di mana economizer baja karbon konvensional tanpa pelindung sambungan kemungkinan besar akan mengalami percepatan korosi, dan juga merupakan kisaran di mana economizer brazing berbahan dasar nikel paling sering dibenarkan karena alasan teknis. Dalam istilah praktis, hal ini berarti alasan ekonomi untuk memperluas paket economizer lebih jauh ke zona dekat titik embun sangat bergantung pada apakah tambahan panas yang dapat dipulihkan di zona tersebut sepadan dengan konstruksi tahan korosi yang diperlukan untuk mengaksesnya. Beberapa pabrik memilih untuk mengukur bagian brazing berbahan dasar nikel secara khusus untuk menutupi pita akhir ini sambil menggunakan konstruksi yang lebih konvensional untuk pita bersuhu lebih tinggi, yang menjaga konstruksi tahan korosi tetap fokus pada tempat yang memberikan manfaat paling besar dibandingkan dengan kompleksitas tambahan. Kadar air gas buang dan kadar sulfur bahan bakar keduanya bergeser seiring turunnya titik embun praktis, sehingga batas pasti zona "dekat titik embun" akan berbeda antara aliran gas proses kimia batubara dan aliran gas ekor boiler berbahan bakar batubara, meskipun bentuk umum kurva pemulihan cenderung berlaku pada keduanya. Insinyur yang mengukur sistem sering kali bekerja dengan pemasok economizer brazing berbasis nikel untuk mengidentifikasi margin titik embun aktual untuk komposisi bahan bakar dan gas spesifik mereka sebelum menyelesaikan seberapa jauh bagian brazing harus diperluas ke dalam pita suhu rendah.
Kesimpulan utama: panas yang dapat diperoleh kembali berkurang seiring dengan turunnya suhu gas buang, namun pita mendekati titik embun masih memiliki potensi pemulihan yang berarti, asalkan peralatan di zona tersebut dibuat untuk tahan terhadap paparan kondensat.
Perawatan rutin untuk economizer brazing berbahan dasar nikel umumnya mengikuti kategori yang sama seperti peralatan pemulihan panas gas buang lainnya, dengan beberapa perhatian tambahan pada area sambungan brazing selama inspeksi terjadwal. Peniupan jelaga atau pembersihan mekanis secara berkala membantu mencegah penumpukan abu dan debu di antara sirip atau baris tabung, yang dapat mengurangi perpindahan panas sisi gas dan meningkatkan ketahanan terhadap aliran udara di seluruh bundel. Port inspeksi dan pintu akses, yang ditunjukkan pada diagram struktur di awal panduan ini, memungkinkan teknisi memeriksa permukaan tabung, kondisi sirip, dan sambungan header secara visual tanpa membongkar seluruh unit.
Kondisi sisi air juga mempengaruhi kinerja jangka panjang, karena penumpukan kerak pada kondensor atau sisi air dari economizer pipa panas dapat mengurangi perpindahan panas meskipun permukaan sisi gas tetap bersih. Pengolahan air umpan yang sesuai dengan sumber air instalasi umumnya direkomendasikan sebagai praktik pelengkap selain pemeliharaan sisi gas, dan bukan sebagai tugas terpisah yang tidak terkait. Karena sambungan brazing berbahan dasar nikel dirancang untuk mengurangi, bukan menghilangkan, risiko korosi pada antarmuka sirip-ke-tabung, pemeriksaan rutin tetap menjadi bagian relevan dalam pengoperasian jangka panjang bahkan dengan konstruksi yang ditingkatkan ini. Pabrik yang menyimpan catatan pemeliharaan yang konsisten yang mencakup frekuensi hembusan jelaga, temuan inspeksi, dan setiap perubahan yang diamati dalam hambatan aliran udara di seluruh bundel cenderung mengidentifikasi masalah yang muncul lebih awal dibandingkan pabrik yang melakukan inspeksi hanya ketika masalah kinerja menjadi jelas. Pendekatan pencegahan semacam ini umumnya konsisten dengan bagaimana peralatan pertukaran panas industri jenis konstruksi apa pun diharapkan dikelola selama umur operasionalnya.
Kesimpulan utama: sambungan brazing berbahan dasar nikel mengurangi risiko korosi pada antarmuka sirip-ke-tabung namun tidak menghilangkan kebutuhan akan pembersihan jelaga secara rutin, pengolahan air, dan pemeriksaan sambungan berkala.
Kualitas brazed economizer berbahan dasar nikel sangat bergantung pada proses manufaktur di baliknya, karena kualitas brazing, penanganan material tabung, dan fabrikasi bejana tekan semuanya berinteraksi untuk menentukan kinerja bundel akhir dalam pelayanan. Produsen peralatan pemulihan panas limbah gas buang yang mempertahankan kemampuan internalnya dalam pengembangan pipa panas, brazing berbasis nikel, dan fabrikasi bejana tekan umumnya memiliki posisi yang lebih baik untuk mengontrol kualitas secara konsisten di seluruh proses produksi penuh, dibandingkan dengan pendekatan yang mengandalkan langkah-langkah subkontrak terpisah untuk setiap proses.
Jiangsu Shineng Chemical Equipment Co., Ltd., didirikan pada tahun 2005, adalah produsen peralatan pemulihan panas limbah gas buang dan pabrik peralatan proses kimia yang berbasis di Tiongkok. yang mengkhususkan diri dalam penelitian, pengembangan, dan pembuatan sistem pemulihan panas limbah gas buang dan peralatan proses kimia, termasuk konstruksi economizer brazing berbasis nikel. Kemampuan internal perusahaan mencakup pengembangan pipa panas, pematrian berbasis nikel, dan fabrikasi bejana tekan, yang memungkinkan suatu bundel berpindah dari persiapan tabung ke pematerian dan perakitan akhir dalam proses produksi yang terkoordinasi daripada berpindah ke beberapa pemasok eksternal. Produk-produknya diterapkan di industri kimia batubara, metalurgi, pembangkit listrik, dan amonia sintetik yang dijelaskan sebelumnya dalam panduan ini, dan juga telah dipasok ke pasar luar negeri, yang mencerminkan relevansi sektor yang luas dari teknologi economizer brazing berbasis nikel di berbagai kondisi gas buang dan basis industri regional.
Untuk pabrik yang mengevaluasi pesanan grosir economizer brazing berbahan dasar nikel atau unit yang dirancang khusus untuk kondisi gas tertentu, bekerja sama dengan pabrik peralatan proses kimia yang menggabungkan pengalaman desain pipa panas dengan pengetahuan fabrikasi bejana tekan dapat menyederhanakan koordinasi selama tahap desain dan pemasangan, karena pertimbangan struktural, termal, dan metalurgi ditangani dalam satu tim teknis dan bukan dibagi menjadi beberapa vendor terpisah.
Hal utama yang dapat diambil: kemampuan internal yang terkoordinasi dalam pengembangan pipa panas, brazing berbasis nikel, dan fabrikasi bejana tekan mendukung kontrol kualitas yang lebih konsisten di seluruh paket economizer yang lengkap.
Kami akan membantu Anda bergerak menuju kesuksesan.

Zona Aglomerasi Industri Teknologi Tinggi Maqiao Utara, Kota Jingjiang, Kota Taizhou, Provinsi Jiangsu

+86-18752676699 / +86-13961025664
 Previous