English
Berita
Rumah / Berita / Berita Industri / Cara Memperbaiki Boiler Bocor: Penyebab, Diagnosis, Langkah Perbaikan pada Tanaman
Genangan air di bawah casing boiler industri jarang hanya merupakan masalah pipa ledeng. Pada boiler panas limbah gas buang oven kokas 60 t/jam, air yang muncul di sepanjang lapisan selubung biasanya menunjukkan salah satu dari tiga hal: pengelasan tabung-ke-lembar tabung yang gagal, tabung economizer yang menipis, atau paking lubang tangan yang menangis. Ketiga kesalahan tersebut terlihat hampir sama jika dilihat dari jalurnya, dan membutuhkan biaya serta waktu henti yang sangat berbeda untuk memperbaikinya.
Godaannya selalu sama: mengencangkan sesuatu, menjaga unit tetap online, dan menanganinya pada pemadaman listrik berikutnya yang direncanakan. Begitulah tepatnya pekerjaan memperbaiki kebocoran boiler selama empat jam berubah menjadi proyek penggantian tiga minggu dengan penalti produksi terpasang.
Jadi inilah kesimpulannya dulu. Berhenti, isolasi, dan temukan lokasi sebelum ada orang yang menyentuh kunci pas. Pada boiler industri dan boiler limbah panas, sekitar dua pertiga kebocoran sisi air berasal dari sejumlah lokasi kecil yang dapat diprediksi, dan setiap lokasi memiliki metode perbaikan pilihan dengan toleransi penundaannya sendiri. Berikut ini mencakup penyebab kebocoran, cara mendiagnosis kebocoran dengan aman, perbandingan pilihan perbaikan dalam hal waktu dan biaya, serta pilihan material dan desain apa yang menjaga boiler tetap kering selama dekade berikutnya.
Temukan sumber kebocoran sebelum membuka satu kotak perkakas — metode perbaikan ditentukan oleh mekanisme kegagalan, bukan oleh tempat air menetes.
Kebocoran boiler tidak terjadi secara acak. Mereka mengelompok di sekitar sejumlah mekanisme, dan setiap mekanisme meninggalkan tandanya sendiri pada logam. Jika Anda dapat menyebutkan mekanismenya, Anda dapat memperkirakan perbaikan, waktu henti, dan kemungkinan kebocoran kembali terjadi di tempat yang sama dalam waktu dua belas bulan.
| Lokasi kebocoran | Kemungkinan besar akar permasalahannya | Pemeriksaan lapangan pertama | Perbaikan yang disukai |
|---|---|---|---|
| Pengelasan tabung-ke-tubesheet | Ekspansi termal siklik, ujung las tertahan | Tes penetran pewarna, boroskop sendi | Perbaikan las lokal ditambah penghilang stres |
| Dinding tabung economizer atau pemanas awal udara | Korosi titik embun asam, pH air umpan rendah | Survei ketebalan dinding ultrasonik | Bagian retube dengan desain tahan korosi |
| Permukaan tabung sisi api dekat peniup jelaga | Erosi abu, pemotongan uap | Inspeksi visual selama pemadaman | Perbaikan selongsong atau penggantian tabung tunggal |
| Gasket lubang tangan dan lubang got | Gasket sudah tua, torsi baut tidak rata, dudukan terdistorsi | Pengisian ulang tekanan rendah dan observasi bersama | Gasket baru dengan urutan torsi yang terdokumentasi |
| Sambungan flensa dan baut | Relaksasi baut di bawah siklus termal | Pencitraan termal saat unit hangat | Putar ulang torsi ke spesifikasi, tambahkan ring pegas |
| Sambungan ekspansi dan casing | Gerakan diferensial di luar perjalanan bellow | Pengukuran visual perjalanan dan kesenjangan | Desain ulang elemen ekspansi |
| Header dan pipa blowdown | Creep, erosi-korosi dari uap basah | Uji kekerasan, pemetaan ketebalan ultrasonik | Penggantian segmen header atau pipa |
Dua cara cepat untuk mempersempit daftar. Pertama, tanyakan kapan kebocoran itu muncul. Kebocoran yang hanya muncul pada start dingin adalah masalah sendi yang berhubungan dengan kontraksi; kebocoran yang bertambah seiring dengan beban biasanya bersifat korosi atau erosi yang didorong oleh aliran dan suhu. Kedua, tanyakan letak keluarnya air relatif terhadap jalur gas. Kegagalan sisi air membasahi selubung luar dan isolasi, sedangkan kegagalan tabung sisi api sering kali muncul sebagai uap putih di cerobong asap atau sebagai kenaikan suhu tumpukan sebelum air terlihat.
Sebagian besar kebocoran boiler merupakan gejala ketidaksesuaian antara kondisi pengoperasian sebenarnya dan material, ekspansi, atau desain pengolahan air – bukan bukti bahwa seseorang melakukan pengelasan yang buruk sepuluh tahun yang lalu.
Perbaikan boiler yang bocor dimulai jauh sebelum mesin las datang. Urutan di bawah ini adalah urutan yang kami rekomendasikan kepada tim pemeliharaan pabrik, dan dirancang untuk melindungi kru dan bukti yang memberi tahu Anda apa yang sebenarnya gagal.
Catatan tentang pengujian hidrostatis: setiap pengujian di atas tekanan desain harus mengikuti kode yang berlaku dan dokumentasi bersertifikat milik boiler, dan pada boiler limbah panas dengan saluran sisi gas terpasang, jalur gas harus diisolasi secara positif dan dibersihkan sebelum air dimasukkan. Mengambil jalan pintas adalah cara tercepat untuk mengubah tugas pemeliharaan menjadi sebuah insiden.
Urutan diagnostik bukanlah dokumen — data pengoperasian dan peta ketebalan yang Anda kumpulkan pada langkah tiga dan enam menentukan apakah perbaikan akan berlangsung satu atau lima belas tahun.
Ketika catatan pemeliharaan diurutkan berdasarkan lokasi dan bukan berdasarkan tanggal, sebuah pola akan segera muncul. Boiler merupakan perangkat yang direkayasa dengan sejumlah titik lemah yang terbatas, dan titik lemah tersebut berperilaku konsisten di berbagai industri yang berbeda. Baterai oven kokas, mesin sintering, dan boiler pembangkit listrik menjalankan bahan kimia gas buang yang berbeda dan profil beban yang berbeda, namun distribusi kebocorannya sangat mirip. Mengetahui distribusi yang diharapkan akan mengubah cara Anda menyimpan suku cadang, cara Anda menulis rute inspeksi, dan cara Anda memberi pengarahan kepada kru pemeliharaan sebelum pemadaman listrik. Bagan di bawah ini menunjukkan distribusi representatif dari lokasi kebocoran yang dilaporkan dari inspeksi boiler industri dan boiler limbah panas; masing-masing pabrik akan berbeda dalam hal bahan bakar, pengolahan air, dan siklus kerja.
Lokasi kebocoran yang dilaporkan di seluruh inspeksi boiler industri (ilustrasi distribusi, persentase seluruh kebocoran yang tercatat)
Hal pertama yang terlihat pada grafik adalah bahwa sekitar sepertiga dari semua kebocoran terjadi pada sambungan tube-to-tubesheet, yang merupakan satu tempat dalam boiler di mana tiga material berbeda dengan tiga laju ekspansi berbeda dilas menjadi satu sambungan tunggal. Konsentrasi tersebut bukanlah cacat produksi; ini adalah konsekuensi alami dari pemberian beban termal siklik pada sambungan yang kaku.
Kelompok kedua, sebesar dua puluh enam persen, mencakup tabung economizer dan pemanas awal udara. Komponen-komponen ini berada di ujung jalur gas yang dingin dimana suhu permukaan logam turun di bawah titik embun asam, sehingga boiler yang menggunakan bahan bakar yang mengandung sulfur dan menjalankan suhu gas keluar yang rendah akan selalu kehilangan economizernya terlebih dahulu. Jika pabrik Anda mengganti tabung economizer dua kali dalam lima tahun, masalahnya terletak pada margin suhu permukaan, bukan pada pemasok tabung.
Kelompok ketiga, gasket, handholes dan flanges sebesar tujuh belas persen, adalah kelompok yang paling membuat frustrasi karena hampir seluruhnya dapat dihindari. Kebocoran ini berasal dari elastomer yang sudah tua, torsi baut yang tidak rata, kursi yang terdistorsi, dan sambungan yang dikencangkan kembali karena rasa dan bukan karena spesifikasi. Mereka murah untuk diperbaiki secara individual dan mahal secara agregat, karena masing-masing memerlukan isolasi, cooldown, dan restart.
Erosi sisi api dekat peniup jelaga menyumbang dua belas persen. Polanya di sini sangat terlokalisasi: erosi mengikuti jalur pancaran uap, sehingga pipa yang rusak biasanya berada dalam tiga atau empat baris yang sama setiap saat. Memutar posisi peniup jelaga atau menyesuaikan urutan hembusan di antara pemadaman biasanya mengurangi jumlah ini secara signifikan.
Sambungan ekspansi dan casing menyumbang tujuh persen, dan pipa header dan blowdown menyumbang empat persen. Itu adalah kegagalan yang berfrekuensi rendah dan memiliki konsekuensi tinggi. Sambungan ekspansi yang bocor akan merusak insulasi dan selubung, namun jarang mengancam batas tekanan, sedangkan keretakan mulur pada header dapat menyebabkan pemadaman paksa dengan waktu tunggu yang lama untuk penempaan pengganti.
Baca bersama, distribusi ini mendukung strategi pemeliharaan yang sederhana. Tempatkan sebagian besar anggaran inspeksi Anda pada sambungan tube-to-tubesheet, economizer bank, dan sambungan baut, karena ketiga area tersebut mempunyai risiko sebesar tujuh puluh tujuh persen. Gunakan upaya yang tersisa untuk pemetaan ketebalan pada header dan pipa, di mana kegagalan jarang terjadi namun parah.
Hal ini juga menjelaskan mengapa saran umum tentang memperbaiki boiler yang bocor sering kali mengecewakan. Sebuah pabrik yang menghabiskan masa penghentiannya untuk perbaikan casing sementara suhu masuk economizernya tetap di bawah titik embun akan kembali bekerja dalam waktu delapan belas bulan. Distribusinya memberi tahu Anda di mana harus mencarinya terlebih dahulu, dan data pengoperasian memberi tahu Anda mengapa kebocoran memilih tempat itu.
Tiga area — sambungan tube-to-tubesheet, cold-end tube bank, dan sambungan baut — memiliki lebih dari tiga perempat risiko kebocoran boiler, sehingga area tersebut layak mendapatkan sebagian besar anggaran inspeksi.
Setelah mekanismenya diketahui, opsi perbaikan akan segera menyempit. Perbandingan di bawah ini ditulis dari sudut pandang pabrik yang beroperasi yang harus memilih antara perbaikan dua hari dan penggantian enam minggu, dan ini mengasumsikan kode boiler dan dokumentasi pabrikan telah diikuti.
| Metode | Paling cocok untuk | Waktu henti yang umum | Biaya relatif | Kehidupan pelayanan yang realistis |
|---|---|---|---|---|
| Perbaikan las lokal | Retakan ujung las yang terisolasi, lubang kecil pada bagian yang bertekanan tebal | 1 hingga 3 hari | Rendah | 3 hingga 10 tahun jika penyebabnya diperbaiki |
| Penyumbatan tabung | Tabung-tabung gagal individu, kira-kira sepuluh persen dari sebuah bank | 1 hingga 2 hari | Rendah | Tidak terbatas, namun kapasitas dan keseimbangan aliran berkurang |
| lengan baju | Kerusakan akibat erosi atau korosi pada panjang tabung yang pendek | 2 hingga 4 hari | Rendah to medium | 2 hingga 6 tahun |
| Bagian tabung ulang | Berbagai kegagalan terkonsentrasi di satu bank | 1 hingga 3 minggu | Sedang | 8 hingga 15 tahun |
| Penggantian bundel tabung lengkap | Hilangnya tembok secara luas atau perubahan tugas | 3 hingga 6 minggu | Sedang to high | 15 tahun atau lebih |
| Penggantian unit penuh | Kerusakan cangkang, drum atau header; tugas tidak lagi sesuai dengan desain | 2 hingga 6 bulan termasuk fabrikasi | Tinggi | 20 tahun atau lebih |
Ada tiga aturan praktis yang ada di belakang meja itu. Pertama, plugging adalah tindakan stabilisasi, bukan solusi. Setiap tabung yang tersumbat mengurangi area perpindahan panas dan meningkatkan suhu keluar gas buang, yang pada gilirannya mendorong tabung yang tersisa lebih dekat ke titik embunnya. Tancapkan lebih dari sepuluh persen bank dan Anda telah mendesain ulang boiler secara efektif tanpa melakukan rekayasa.
Kedua, perbaikan pengelasan hanya berlangsung bila kendala yang menyebabkan retakan asli diatasi. Pada sambungan tube-to-tubesheet, hal ini berarti memeriksa kelonggaran ekspansi, jarak bebas tube-ke-lubang, dan perlakuan panas setelah pengelasan. Perbaikan yang mengabaikan ketiga hal tersebut akan retak pada saat yang sama, biasanya dalam waktu satu tahun.
Ketiga, keekonomian perbaikan harus dinilai berdasarkan panas yang dikirimkan, bukan pada faktur perbaikan. Economizer yang bocor dan dipasang bukan dipasang kembali akan meningkatkan suhu keluar gas buang, yang meningkatkan konsumsi bahan bakar setiap jam boiler beroperasi. Pada unit yang menyala secara terus-menerus, penalti tersebut dapat melebihi biaya penggantian tabung yang tepat dalam dua atau tiga musim pengoperasian.
Menancapkan dan mengelas membeli waktu; hanya perbaikan yang menghilangkan penyebab kebocoran mekanis atau kimia yang dapat membeli keandalan.
Ketika perbaikan tidak lagi masuk akal, keputusan penggantian ditentukan oleh lokasi boiler dalam proses tersebut. Boiler panas limbah bukanlah produk yang dapat dipertukarkan; setiap konfigurasi disesuaikan dengan sumber gas, pemuatan debu, dan profil suhu. Strip di bawah mencantumkan konfigurasi yang paling sering ditentukan di pabrik kimia batubara, metalurgi, listrik, dan amonia.
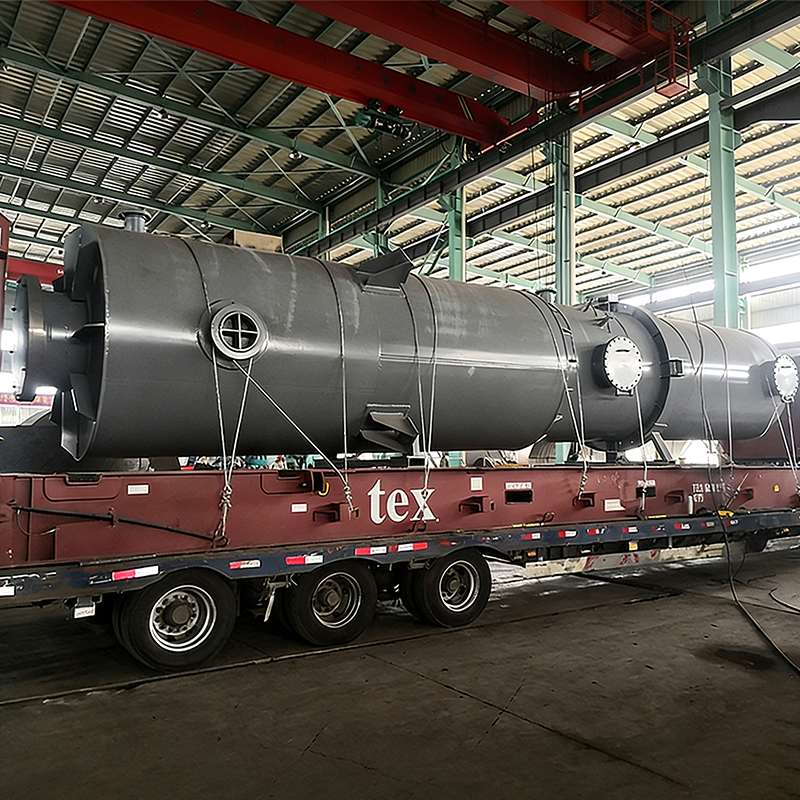
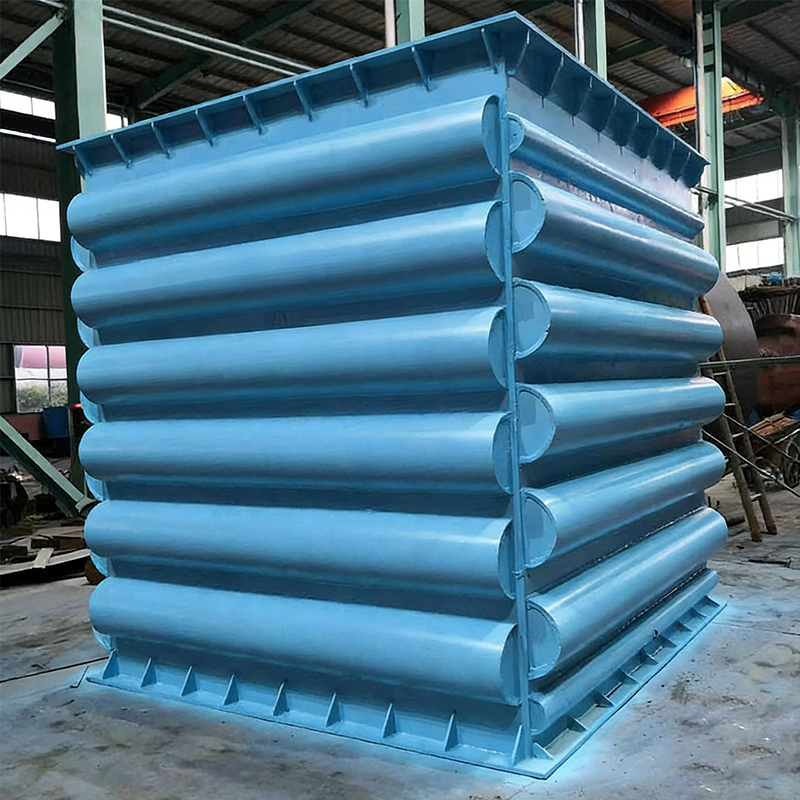 Boiler Panas Limbah Gas Buang Oven Coke Boiler Panas Limbah Gas Buang Oven Coke adalah perangkat hemat energi berefisiensi tinggi yang khusus dikembangkan untuk industri kokas. Hal ini bertujuan untuk memulihkan dan memanfaatkan ... Lihat Produk →
Untuk masing-masing posisi ini, ajukan empat pertanyaan yang sama sebelum meminta penawaran. Berapa aliran gas desain dan kisaran suhu di saluran masuk, termasuk kondisi yang tidak menguntungkan? Bagaimana pemuatan debu dan distribusi ukuran partikel di saluran masuk? Berapa kandungan sulfur dan kadar airnya, serta titik embun asam yang menentukan suhu minimum logam? Dan pada titik manakah pabrik tersebut benar-benar beroperasi, berbeda dengan rangkaian papan nama?
Pemilihan pemasok sama pentingnya dengan konfigurasi. Ketel panas limbah adalah bejana bertekanan dengan permukaan perpindahan panas sisi gas, sehingga pabrikan memerlukan kualifikasi ketel dan bejana tekan serta pengalaman praktis dengan lingkungan debu dan korosi tertentu. Pemasok yang hanya membangun penukar panas gas bersih biasanya tidak menentukan jarak tabung dan penghembusan jelaga, dan kebocoran pertama akan muncul pada tahun pengoperasian kedua.
Cocokkan konfigurasi boiler dengan posisi proses, pemuatan debu, dan titik embun asam sebelum membandingkan harga — kesalahan konfigurasi tidak dapat diperbaiki dengan diskon.
Sebagian besar pencegahan kebocoran pada boiler industri terjadi pada tahap penarikan, bukan di bengkel pemeliharaan. Tiga keputusan desain melakukan sebagian besar pekerjaan: menjaga suhu logam di atas titik embun asam, memilih desain sambungan yang mentolerir ekspansi diferensial, dan membatasi kecepatan gas di baris tabung pertama.
Korosi titik embun merupakan mekanisme dominan pada economizer dan pemanas awal udara. Jawaban tekniknya adalah selisih yang terdokumentasikan antara suhu logam minimum dan titik embun asam yang dihitung, yang dipertahankan di seluruh rentang pengoperasian termasuk kondisi beban rendah. Boiler yang mempertahankan margin ini pada beban penuh namun turun di bawahnya pada beban empat puluh persen akan tetap gagal, hanya saja lebih lambat.
Jika sambungan economizer las konvensional menghadapi suhu tinggi, debu tinggi, dan kondensat korosif, konstruksi brazing menawarkan serangkaian trade-off yang berbeda. Economizer brazing berbahan dasar nikel menggunakan sambungan tabung-ke-header yang dibrazing sepenuhnya, yang menghilangkan ujung las panjang yang bertindak sebagai pemicu retakan pada sambungan yang dibebani secara siklis dan memberikan kontak yang lebih seragam antara tabung dan sirip. Logam pengisi dipilih karena ketahanannya terhadap korosi dibandingkan kemudahan pengelasan, dan permukaan yang dihasilkan tahan terhadap kondensat asam yang menyerang ujung dingin jalur gas buang.
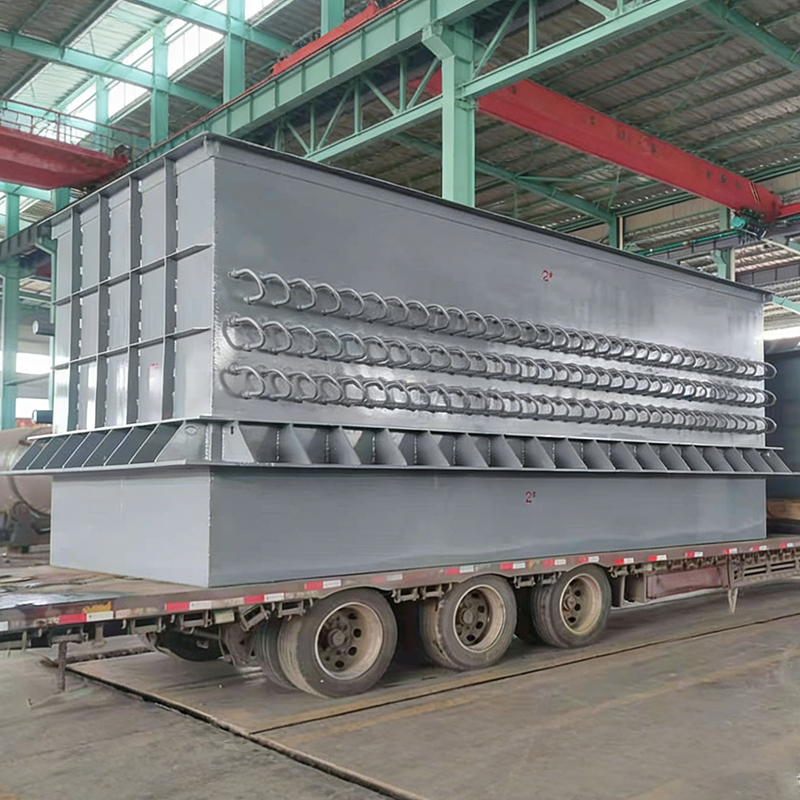
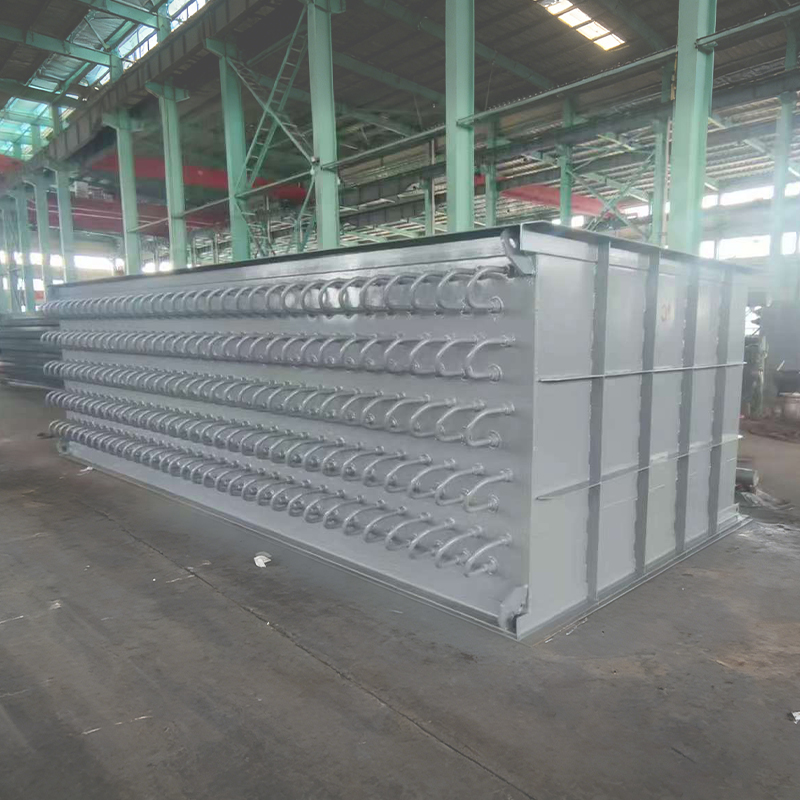 Brazed Economizer berbahan dasar nikel Brazed Economizer berbahan dasar nikels are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Lihat Produk →
Jika persyaratannya hanya untuk memanaskan udara pembakaran dengan sisa panas gas buang, pemanas awal udara adalah pilihan yang lebih ekonomis, dengan syarat margin suhu ujung dingin dipertahankan dan saluran sisi gas dapat dibersihkan tanpa membongkar seluruh tumpukan. Pemilihan antara keduanya harus mengikuti analisis gas buang, bukan urutan katalog peralatan.
Erosi berskala secara kasar dengan pangkat tiga kecepatan gas, sehingga baris pertama dari ketel berdebu harus dirancang untuk kecepatan yang lebih rendah daripada bagian lainnya dari kumpulan tersebut. Penempatan peniup jelaga juga penting: peniup yang mengarahkan uap ke baris tabung yang sama dari sudut yang sama selama bertahun-tahun akan mengikis garis tabung yang dapat diprediksi, dan memutar urutan di antara pemadaman adalah cara yang murah untuk menyebarkan keausan.
Di sisi air, detail desain yang mencegah kebocoran tidak terlalu glamor namun sama pentingnya: bagian dalam drum yang tepat untuk menghindari sisa uap, kapasitas blowdown yang memadai untuk mengontrol padatan terlarut, dan deaerator yang benar-benar menghilangkan oksigen, bukan yang hanya ada di flowsheet. Masalah kimiawi air muncul di permukaan tabung beberapa bulan kemudian, dan pada saat itu kerusakan sudah menjadi lubang yang terlokalisir.
Margin suhu ujung dingin yang terdokumentasi dan desain sambungan yang mentolerir ekspansi diferensial mencegah lebih banyak kebocoran daripada yang dapat diperbaiki oleh sistem pemeliharaan apa pun.
Keputusan harus dibuat berdasarkan empat angka: ketebalan dinding yang diukur versus persyaratan minimum, jumlah kebocoran pada periode operasi saat ini dibandingkan dengan periode sebelumnya, sisa umur desain bagian bertekanan, dan nilai satu hari produksi yang hilang. Jika angka-angka tersebut menunjuk ke arah yang berbeda, gunakan kriteria di bawah ini.
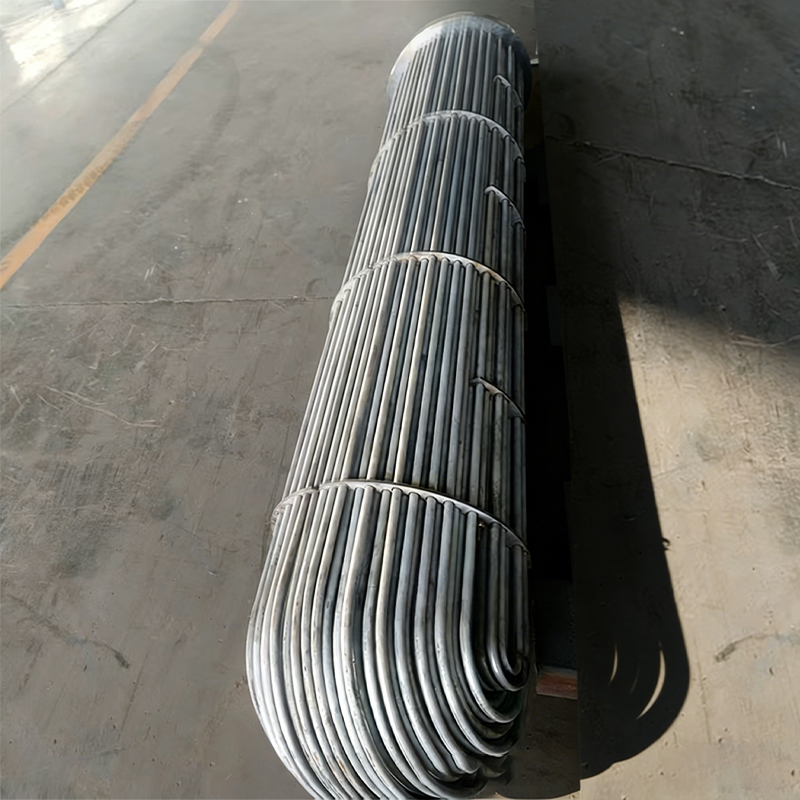 Penukar Panas Shell dan Tabung Shell and Tube Heat Exchanger adalah penukar panas industri yang khas dan universal. Struktur intinya terdiri dari cangkang besar (sisi cangkang) yang menampung tabung ... Lihat Produk →
| Perbaikan di tempat kapan | Rencanakan penggantian kapan |
|---|---|
|
|
Perhitungan pengembaliannya layak dilakukan dengan benar. Kebocoran economizer yang memaksa pembangkit listrik untuk melewati sebagian permukaan perpindahan panas akan meningkatkan suhu keluar gas buang, dan setiap tingkat pemulihan yang hilang berarti tambahan bahan bakar per jam. Lipat gandakan denda per jam tersebut dengan jam operasional tahunan, tambahkan biaya pemadaman tak terencana yang disebabkan oleh unit saat ini, dan bandingkan totalnya dengan harga yang diserahkan bank pengganti termasuk pemasangannya.
Pada banyak unit tugas kontinu, aritmatika memutuskan untuk melakukan penggantian dalam waktu dua hingga tiga tahun, dan hal tersebut sebelum memperhitungkan risiko pemadaman paksa selama periode puncak produksi. Sebaliknya, pada unit yang beroperasi beberapa minggu per tahun, perbaikan di tempat dengan bahan kimia air yang benar dapat tetap menjadi pilihan rasional selama satu dekade.
Satu variabel lain yang patut disebutkan: biaya perbaikan berkualitas buruk. Pengelasan yang lulus uji hidrostatis namun masih menyisakan konsentrasi tegangan pada ujung las akan mengalami kegagalan lagi, dan kegagalan yang kedua biasanya memerlukan biaya yang lebih besar dibandingkan kegagalan yang pertama karena kegagalan tersebut terjadi tanpa peringatan dan sering kali terjadi selama kampanye produksi.
Ganti ketika frekuensi kebocoran meningkat di beberapa tepian dan ketebalan dinding berada pada kode minimum; perbaikan hanya jika mekanismenya diketahui dan sisa masa pakai mencakup siklus pemadaman berikutnya.
Boiler yang telah diperbaiki tetap diperbaiki hanya jika ketiga pendorong pembentukan kebocoran tetap berada di dalam selubung desainnya. Kimia air mengontrol laju hilangnya dinding dari dalam, perputaran beban mengontrol akumulasi kerusakan akibat kelelahan pada sambungan, dan interval pemeriksaan menentukan apakah kebocoran berikutnya ditemukan oleh teknisi atau operator shift di tengah malam.
| Interval | Aktivitas | Rekam | Mekanisme kebocoran diatasi |
|---|---|---|---|
| Setiap shift | Periksa stabilitas level drum, pengoperasian blowdown, dan rembesan yang terlihat | Pembacaan log dan observasi | Ekskursi operasi, tangisan paking |
| Setiap hari | Tes pH air umpan, konduktivitas dan oksigen terlarut | Grafik tren, bukan sekedar nilai | Lubang di sisi air dan korosi di bawah endapan |
| Mingguan | Suhu keluar gas buang dan pemeriksaan opasitas tumpukan | Suhu terhadap garis dasar beban | Kebocoran tabung awal, pengotoran dan bypass |
| Bulanan | Pencitraan termal pada selubung, flensa, dan pintu lubang got selagi hangat | Gambar diajukan berdasarkan bulan-bulan sebelumnya | Sambungan dan paking bocor sebelum rusak |
| Pemadaman tahunan | Pemetaan ketebalan ultrasonik pada economizer dan bank pemanas awal udara | Pembacaan yang dipetakan dengan grid | Penipisan dinding akibat korosi dan erosi |
| Pemadaman tahunan | Pengujian penetran pewarna atau partikel magnetik pada lasan tabung-ke-tabung | Catatan bersama-sama | Retakan kelelahan pada sendi yang tertahan |
| Setiap 3 hingga 5 tahun | Inspeksi bagian tekanan penuh, pengujian kekerasan header, pengukuran perjalanan sambungan ekspansi | Laporan inspeksi bersertifikat | Creep, ekspansi berlebihan, kerusakan casing |
Ada dua kebiasaan yang membuat interval ini efektif. Yang pertama adalah membandingkan pembacaan terhadap baseline yang telah dikoreksi beban dibandingkan dengan nilai alarm yang tetap, karena sebagian besar kebocoran mengumumkan dirinya sebagai perubahan tren kecil jauh sebelum melampaui ambang batas. Yang kedua adalah menuliskan koreksi kimia air ke dalam urutan kerja yang sama dengan perbaikan mekanis, sehingga perbaikan dan penyebabnya ditutup bersamaan.
Perputaran beban perlu mendapat perhatian khusus. Setiap penyalaan dan pematian menerapkan siklus termal penuh pada sambungan tabung-ke-tabung, header dan elemen ekspansi, dan kerusakan akibat kelelahan terakumulasi terlepas dari seberapa hati-hati perbaikan dilakukan. Mengurangi jumlah siklus yang tidak perlu, dan mempertahankan laju ramp sesuai kurva pabrikan, tidak memerlukan biaya apa pun dan secara langsung memperpanjang interval antar kebocoran.
Tren kimia dan suhu gas keluar setiap minggunya — ketel yang bocor hampir selalu muncul sebagai perubahan tren beberapa minggu sebelum muncul sebagai air di lantai.
Setelah keputusan beralih dari perbaikan ke penggantian, pertanyaan tentang sumber daya menjadi praktis: siapa yang dapat mengirimkan komponen bertekanan yang sesuai dengan saluran yang ada, memenuhi persyaratan boiler dan bejana tekan yang berlaku, dan tiba di dalam jendela pemadaman? Jawabannya biasanya adalah produsen peralatan asli dan bukan bengkel fabrikasi umum, karena tiga alasan.
Yang pertama adalah kualifikasi. Bank boiler panas limbah adalah komponen batas tekanan, dan pabrikan memerlukan persetujuan desain dan fabrikasi yang berlaku di yurisdiksi Anda. Di Tiongkok, hal ini berarti izin pembuatan bejana tekan kelas tiga untuk pekerjaan rumah tangga, dan stempel ASME untuk peralatan yang diekspor atau proyek yang dibiayai secara internasional. Pabrikan baja umum tidak dapat secara sah memasok suku cadang tersebut, betapapun kompetitifnya penawaran tersebut.
Yang kedua adalah pengetahuan proses. Permukaan perpindahan panas sisi gas gagal dalam cara tertentu di industri tertentu, dan produsen yang telah memasok oven kokas, sintering, dan aplikasi penghembus oksigen sudah mengetahui pola erosi dan pengotoran. Pengalaman tersebut terlihat dalam jarak tabung, penempatan jelaga, perjalanan sambungan ekspansi, dan margin suhu ujung dingin, yang semuanya tidak terlihat pada gambar pengaturan umum namun menentukan dalam pelayanan.
Yang ketiga adalah cakupan pengiriman. Perbaikan atau penggantian kebocoran biasanya memerlukan lebih dari satu paket: memerlukan modifikasi saluran, dukungan struktural, insulasi, detail tahan api, penyadapan instrumentasi, dan dukungan commissioning. Bekerja dengan satu pemasok yang merancang, memproduksi, memasang, dan menugaskan menghilangkan risiko antarmuka antara tiga atau empat kontraktor terpisah.
Saat mengevaluasi calon pemasok, mintalah bukti daripada klaim: kualifikasi bejana tekan dan boiler secara tertulis, peralatan manufaktur internal yang menentukan kualitas sambungan yang dapat dicapai, dan daftar referensi dari pabrik yang menjalankan kondisi gas yang sebanding. Pabrikan yang memiliki tungku brazing, kapasitas penggulungan sirip, dan jalur produksi pipa panas memiliki kendali langsung atas sambungan yang menyebabkan sebagian besar kebocoran ujung dingin, yang merupakan perbedaan besar dibandingkan pemasok yang mensubkontrakkan operasi tersebut.
Untuk pabrik yang beroperasi secara internasional, percakapan mengenai pengadaan juga harus mengkonfirmasi praktik dokumentasi: sertifikat material, spesifikasi prosedur pengelasan dan catatan kualifikasi, laporan pengujian non-destruktif, sertifikat pengujian hidrostatik, dan gambar rakitan. Dokumen-dokumen itulah yang akan diminta oleh inspektur, dan ketidakhadiran dokumen-dokumen tersebut dapat menunda pengoperasian jauh setelah peralatan tiba di lokasi.
Yang terakhir, harga harus dievaluasi berdasarkan total biaya yang mencakup kinerja pemulihan panas yang dihasilkan, perkiraan interval antara intervensi pemeliharaan, dan waktu respons pemasok terhadap suku cadang. Paket yang lebih murah yang menutup ujung dingin dengan produk korosi dalam waktu delapan belas bulan tidaklah lebih murah sama sekali.
Sumber suku cadang tekanan dari produsen boiler dan bejana tekan yang berkualifikasi dengan produksi bersama internal — dokumentasi dan kualitas sambungan tidak dapat diperiksa ke dalam pekerjaan subkontraktor setelah pengiriman.
Di ratusan pekerjaan inspeksi dan perbaikan, lima kesalahan yang sama berulang. Masing-masing tidak mahal untuk dihindari dan mahal untuk diulang.
Masing-masing kesalahan ini memiliki logika jangka pendek di baliknya — tekanan waktu, tekanan anggaran, jendela pemadaman listrik yang sudah mulai berkurang. Masalahnya adalah biaya kesalahan tersebut dibebankan pada anggaran pemeliharaan berikutnya, sering kali selama kampanye produksi ketika pabrik tidak mampu melakukan penghentian yang tidak direncanakan.
Sebuah disiplin sederhana menyelesaikan sebagian besar masalah tersebut: sebelum perbaikan ditutup, catat mekanismenya, metode perbaikannya, pengukuran yang membenarkannya, dan perubahan operasional yang akan mencegah terulangnya kembali. Dokumentasi sepuluh menit pada akhir perbaikan adalah investasi keandalan termurah yang tersedia bagi pabrik.
Setiap perbaikan kebocoran harus ditutup dengan mekanisme yang tercatat dan perubahan operasional yang sesuai — jika tidak, kebocoran yang sama akan dijadwalkan di kemudian hari.
Dua halaman layak tetap dibuka sementara keputusan perbaikan atau penggantian sedang dipersiapkan:
Kedua halaman tersebut mengasumsikan titik awal yang sama dengan artikel ini: pahami mekanismenya, lalu pilih perlengkapannya.
Keputusan pengadaan yang baik dimulai dengan mekanisme kegagalan yang jelas — bawa analisis gas, peta ketebalan, dan riwayat kebocoran ke percakapan pemasok pertama.
Memperbaiki boiler yang bocor adalah suatu rangkaian keputusan, bukan tugas tunggal. Identifikasi lokasinya, konfirmasi mekanismenya, pilih perbaikan yang menghilangkan penyebabnya, dan catat perubahan pengoperasian yang mencegahnya kembali. Ketika data ketebalan dan frekuensi kebocoran menunjukkan bahwa unit telah selesai, perlakukan penggantian sebagai proyek teknik dengan posisi proses, pemuatan debu dan titik embun asam, dan tentukan peralatan berdasarkan angka-angka tersebut, bukan berdasarkan halaman katalog.
Pabrik yang mengikuti urutan tersebut biasanya mengalami kebocoran yang lebih sedikit, pemadaman yang lebih singkat, dan interval yang lebih lama antara intervensi besar. Pabrik yang mengejar air dan bukan mekanismenya akan mengalami kebocoran yang sama lagi, biasanya segera setelah restart berikutnya, dan biasanya pada saat yang paling tidak tepat dalam tahun produksi. Perbedaan antara keduanya bukanlah pada anggaran; itu adalah urutan pertanyaan yang diajukan.
Tanyakan tentang mekanisme sebelum metodenya, dan tentang desain sebelum harganya — pesanan itu sendiri akan mencegah sebagian besar kebocoran boiler berulang.
Kami akan membantu Anda bergerak menuju kesuksesan.

Zona Aglomerasi Industri Teknologi Tinggi Maqiao Utara, Kota Jingjiang, Kota Taizhou, Provinsi Jiangsu

+86-18752676699 / +86-13961025664